

โปรไฟล์กรอบหน้าต่างอลูมิเนียม: คู่มือโลหะผสม ผิวสำเร็จ และความอดทนสำหรับผู้ซื้อ
ผู้จัดการฝ่ายจัดซื้อส่ง RFQ สำหรับโปรไฟล์กรอบหน้าต่างยาว 6,000 เมตร: 6063-T5 ผนังระบุ 1.4 มม. ชุบอะโนไดซ์ใสถึง 15 ไมโครเมตร ตัดให้มีความยาว 6.1 ม. คำพูดสามคำกลับมา สเปรดอยู่ที่ 22 เปอร์เซ็นต์ และมีซัพพลายเออร์เพียงรายเดียวเท่านั้นที่ถามว่าจะประกอบหน้าต่างเข้ากับอะไร
แก้ไขสี่สิ่งก่อนที่คุณจะเจรจา: โลหะผสมและเทมเปอร์ ความหนาของผนังที่จุดรับน้ำหนัก ความคลาดเคลื่อนของมิติ และระบบการตกแต่ง เมื่อตัดแม่พิมพ์แล้ว การเปลี่ยนแม่พิมพ์ใดๆ ก็ตามจะมีค่าใช้จ่ายมากกว่าช่องว่างระหว่างราคาสูงสุดและต่ำสุดบนโต๊ะ
ชุดโปรไฟล์กรอบหน้าต่างประกอบด้วยอะไรบ้าง
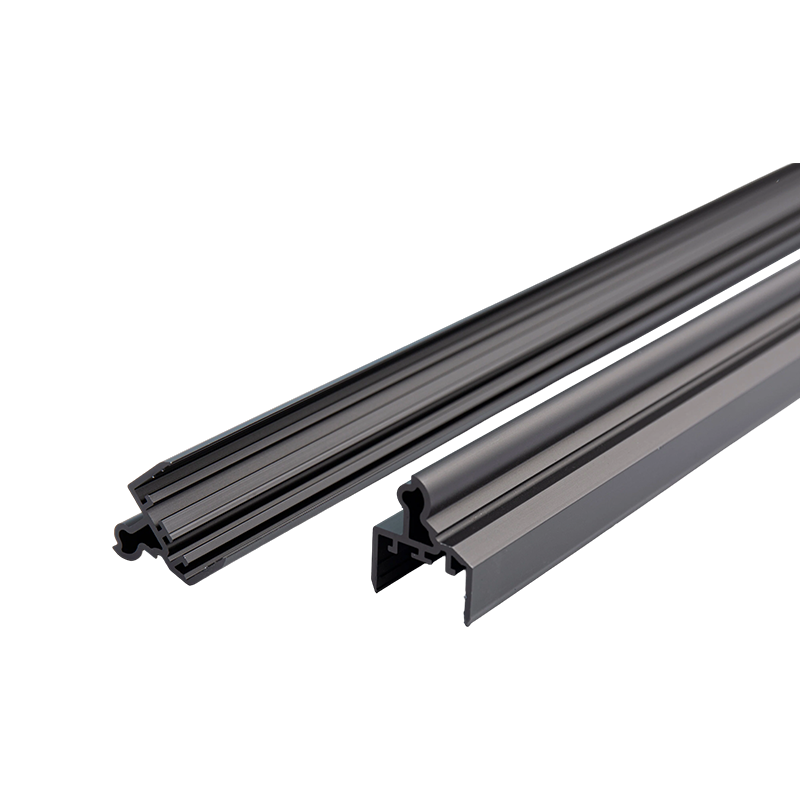
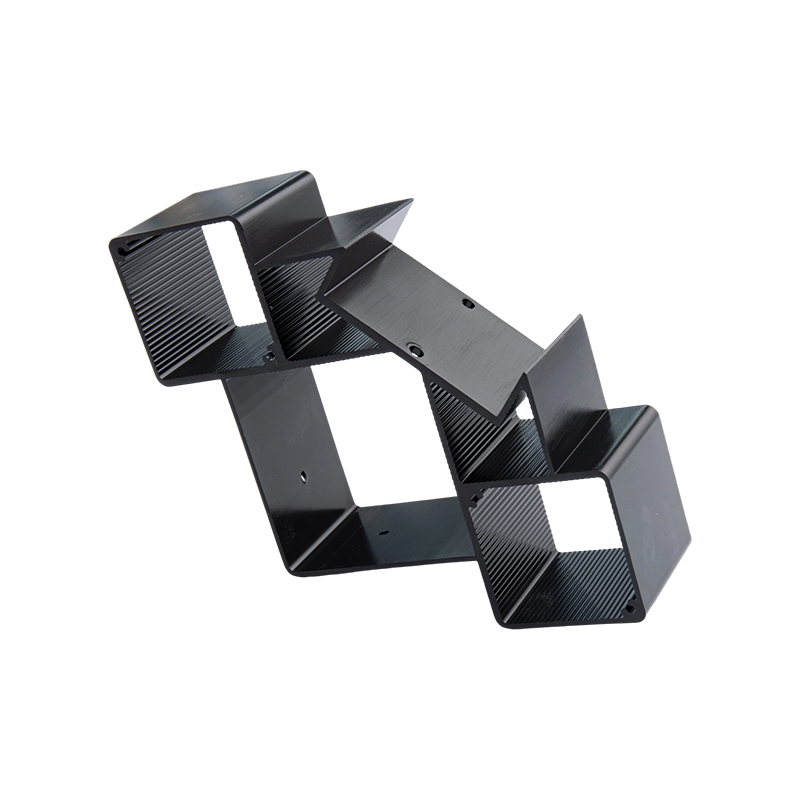
“โปรไฟล์กรอบหน้าต่าง” ไม่ค่อยมีรูปทรงเดียว หน้าต่างบานเปิดหรือบานเลื่อนใช้การอัดขึ้นรูปแบบหกถึงสิบครั้งที่ต้องประกอบเข้าด้วยกัน: กรอบด้านนอก สายสะพาย บานหน้าต่างและกรอบวงกบ ลูกปัดกระจก ธรณีประตูพร้อมช่องระบายน้ำ และมักเป็นรางตะแกรง ระบบที่เสียหายจากความร้อนจะเพิ่มอะลูมิเนียมสองซีกที่เชื่อมต่อกันด้วยแถบโพลีเอไมด์
การวาดภาพมีความสำคัญมากกว่าเกรดโลหะผสมในขั้นตอนนี้ พอร์ตสกรู ส่วนเสริมบานพับ และโซนย้ำมุมต้องใช้ผนัง 1.8 มม. ถึง 2.0 มม. ใบหน้าของกรอบที่มองเห็นได้มักจะมีขนาด 1.2 มม. ถึง 1.4 มม. แม่พิมพ์ที่เติมทั้งสองด้านอย่างไม่เท่ากันจะแสดงการเปลี่ยนแปลงที่ส่วนที่บางก่อน ไม่ว่าจะเป็นรอยยุบที่ด้านหน้าหรือเป็นช่องสกรูที่ลอกออกระหว่างการประกอบ
ห้องกลวงเป็นข้อจำกัดประการที่สอง เฟรมส่วนใหญ่จะวิ่งผ่านช่องหน้าต่างหรือสะพานตาย มีรอยเชื่อม และมีแถบพิกัดความเผื่อที่กว้างกว่ารูปร่างแข็งเล็กน้อย การออกแบบชิ้นส่วนที่มองไม่เห็นใหม่เป็นของแข็งหรือกึ่งกลวงจะทำให้แม่พิมพ์ง่ายขึ้นและมักจะลดราคาต่อเมตรลง
โลหะผสมและอุณหภูมิ: สองตัวเลือกที่กำหนดทุกสิ่งทุกอย่าง
6063-T5 ครอบคลุมกรอบหน้าต่างทางสถาปัตยกรรมส่วนใหญ่ด้วยเหตุผลในทางปฏิบัติ: อัดขึ้นรูปอย่างรวดเร็ว ชุบอะโนไดซ์อย่างสม่ำเสมอ และให้ความต้านทานแรงดึงประมาณ 150 ถึง 190 MPa โดยมีการยืดตัวประมาณ 8 เปอร์เซ็นต์ ซึ่งเพียงพอสำหรับกรอบที่ยึดกระจก รับแรงลม และทนทานต่อรอบการเปิดซ้ำๆ โดยไม่แตกร้าวที่ข้อต่อมุม
- 6063-T5: ค่าเริ่มต้นสำหรับหน้าต่างที่อยู่อาศัยและเชิงพาณิชย์แบบอะโนไดซ์และเคลือบสีฝุ่น
- 6060-T5: พบได้ทั่วไปในข้อกำหนดของยุโรป มีความแข็งแรงต่ำกว่าเล็กน้อย และพื้นผิวอะโนไดซ์ดีขึ้นเล็กน้อย
- 6005A-T6: ความแข็งแรงสูงกว่าสำหรับช่วงกว้างและระบบเชิงพาณิชย์ที่มีน้ำหนักมาก พ่นได้ช้ากว่า
- 6061-T6: ความต้านทานแรงดึงประมาณ 310 MPa ใช้สำหรับงานโครงสร้างและงานลมสูง แต่จะชุบอะโนไดซ์สม่ำเสมอน้อยลงและมักจะลงเอยด้วยการทาสี
อารมณ์สมควรได้รับความสนใจเท่าเทียมกัน T5 ระบายความร้อนด้วยอากาศที่แท่นพิมพ์ T6 ผ่านการชุบน้ำเพื่อความแข็งแรงที่สูงกว่า การดับน้ำจะบิดเบือนโปรไฟล์หน้าต่างที่บางและไม่สมมาตรมากขึ้น ดังนั้น เฟรม T6 จึงมักจำเป็นต้องยืดตรงและสามารถรับแรงเค้นตกค้างได้มากกว่า เว้นแต่ว่าความต้องการโหลด T6 T5 มักจะให้โปรไฟล์ที่ตรงกว่าในราคาที่ต่ำกว่า
การควบคุมกระบวนการจำกัดสิ่งที่สามารถทำได้ คุณภาพของบิลเล็ต อุณหภูมิของบิลเล็ต ความเร็วในการอัดรีด และการดับปฏิกิริยาทั้งหมด และซัพพลายเออร์ที่ควบคุมหน้าต่างตายอย่างรวดเร็วเพื่อลดต้นทุน จะแสดงเป็นการดริฟท์ของมิติตามความยาว 6 ม. ข้อมูลพื้นฐานเกี่ยวกับวิธีที่โลหะผสมและตัวเลือกกระบวนการกำหนดรูปร่างของโปรไฟล์ที่เสร็จสมบูรณ์นั้นมีอยู่ในคู่มือนี้ กระบวนการอัดขึ้นรูปอลูมิเนียมและการเลือกใช้โลหะผสม .
 โปรไฟล์การอัดขึ้นรูปอลูมิเนียม: รูปร่างมาตรฐานและแบบกำหนดเอง ตรวจสอบตัวเลือกโลหะผสม โปรไฟล์มาตรฐานและแบบกำหนดเอง การตกแต่งพื้นผิว และบริการตัดเฉือน โดยมีมาตรฐานระดับภูมิภาคระบุไว้สำหรับการระบุคำสั่งซื้อ ดูผลิตภัณฑ์ →
ความหนาของผนัง ความคลาดเคลื่อน และมาตรฐานเบื้องหลัง
มาตรฐานระดับภูมิภาคสามมาตรฐานครอบคลุมคำสั่งซื้อส่วนใหญ่: GB/T 5237.1, EN 755-9 และ ASTM B221 พวกเขาเห็นด้วยกับข้อกำหนดกว้างๆ และรายละเอียดที่แตกต่างกัน ดังนั้นให้ตั้งชื่อมาตรฐานและรุ่นในใบสั่งซื้อ แทนที่จะปล่อยให้ซัพพลายเออร์เป็นผู้ดำเนินการ
คาดหวังประมาณ ±0.3 ถึง ±0.5 มม. บนขนาดโดยรวม 50 ถึง 60 มม. และ ±0.10 ถึง ±0.15 มม. บนผนัง 1.4 มม. Twist ดึงดูดความสนใจน้อยกว่าที่ควรจะเป็น: โปรไฟล์ที่มีมิติสมบูรณ์แบบแต่บิดเบี้ยว 1 มม. ต่อเมตร จะสู้ทุกข้อต่อตุ้มปี่ในสายการประกอบ
- ขนาดโดยรวมและความหนาของผนัง 3 จุดตลอดทั้งชิ้น
- การบิด โค้ง และโค้งวัดกับแผ่นเรียบ
- ตัดความยาวและมุมตัดบนตัวอย่างชิ้นส่วนที่พันไว้
- ความลึกของพอร์ตสกรู เส้นผ่านศูนย์กลางรูนำ และขนาดฮาร์ดแวร์ที่พอดี
- ความหนาของการเคลือบบนพื้นผิวที่มองเห็นได้และคุณภาพการตกแต่งภายในมุมและช่องระบายน้ำ
ขอรายงานการตรวจสอบบทความแรกเทียบกับแบบร่าง แทนที่จะขอใบรับรองทั่วไป ชุดอะโนไดซ์และชุดเคลือบยังมีสีที่แตกต่างกัน ดังนั้นให้เซ็นชื่อชิปสีจริงและเก็บไว้ในแฟ้ม
ระบบการตกแต่งพื้นผิว: จับคู่การเคลือบกับสภาพอากาศ
การตกแต่งจะตัดสินว่าหน้าต่างจะมีลักษณะอย่างไรในปีที่หนึ่งและในปีที่สิบห้า และเป็นส่วนหนึ่งของข้อกำหนดที่มักถูกย่อให้เหลือเพียงคำเดียว ความหนาที่ก่อตัว เคมีของเรซิน และการปรับสภาพล่วงหน้า ประสิทธิภาพการเปลี่ยนแปลงทั้งหมด และความแตกต่างจะปรากฏหลังจากสัมผัสรังสียูวีเพียงไม่กี่ฤดูร้อนเท่านั้น
| เสร็จสิ้น | โครงสร้างทั่วไป | รูปลักษณ์และความทนทาน | เหมาะที่สุดกับ |
|---|---|---|---|
| อโนไดซ์สีใสหรือสีบรอนซ์ | 10 ถึง 25 ไมโครเมตร (AA15 ถึง AA25) | โลหะ, พื้นผิวแข็ง; สีคงที่แต่มองเห็นการเปลี่ยนแปลงของแบทช์ได้ | หน้าต่างที่อยู่อาศัยและเชิงพาณิชย์ภายในประเทศ |
| เคลือบผงโพลีเอสเตอร์ | 60 ถึง 80 ไมโครเมตร | สี RAL หรือสีที่กำหนดเอง ตั้งแต่สีซาตินไปจนถึงสีด้าน ความต้านทานเชิงกลที่ดี | หน้าต่างที่อยู่อาศัยทั่วไป |
| ผง Superdurable หรือ PVDF | 60 ถึง 80 ไมโครเมตร powder; 23 to 27 micrometers PVDF | ประสิทธิภาพรังสี UV และสเปรย์เกลือที่ดีที่สุด คลาส AAMA 2605 | พื้นที่ชายฝั่ง อาคารสูง แดดแรง |
| การระเหิดลายไม้ | ฐานแป้งบวกชั้นถ่ายโอน | ดูอบอุ่นเหมือนไม้โดยไม่ต้องดูแลรักษาไม้จริง | งานรีโนเวท ตกแต่งภายใน งานไม้ที่เข้ากัน |
ปฏิบัติตามกฎสองข้อ จับคู่การเคลือบกับการสัมผัสมากกว่าเส้นงบประมาณ: ผงโพลีเอสเตอร์ 60 ไมโครเมตรบนส่วนหน้าริมชายหาดจะเป็นชอล์กนานก่อนที่การเคลือบ PVDF จะล้มเหลว แม้ว่าทั้งสองอย่างจะดูเหมือนกันบนแผ่นตัวอย่างก็ตาม จากนั้นตรวจสอบการปรับสภาพล่วงหน้า เนื่องจากการเคลือบการแปลงที่ทำให้การยึดเกาะของผิวสำเร็จนั้นมองไม่เห็นในโปรไฟล์ที่จัดส่ง
 การอัดขึ้นรูปอลูมิเนียมอะโนไดซ์สำหรับงานสถาปัตยกรรมและอุตสาหกรรม การอัดขึ้นรูปอะลูมิเนียมแบบอะโนไดซ์พร้อมชั้นออกไซด์ AA10–AA25 ตัวเลือกสี การผลิตด้วย CNC และการเคลือบที่ทนต่อการกัดกร่อนสำหรับสถาปัตยกรรมและอุตสาหกรรม ดูผลิตภัณฑ์ →
การปฏิบัติตามข้อกำหนดการแตกเนื่องจากความร้อน การควบแน่น และพลังงาน
อะลูมิเนียมนำความร้อนได้ประมาณ 200 W/m·K ซึ่งเป็นสิ่งที่กรอบหน้าต่างในสภาพอากาศหนาวเย็นไม่ควรทำ โครงอะลูมิเนียมที่ยังไม่แตกหักอยู่ที่ประมาณ 5.8 วัตต์/ตร.ม.K และตัวเลขดังกล่าวจะแสดงเป็นการควบแน่นบนพื้นผิวด้านในและเป็นบิลค่าความร้อน
ตัวแยกความร้อนจะแยกครึ่งภายในและภายนอกด้วยแถบโพลีเอไมด์เสริมใยแก้ว ซึ่งโดยทั่วไปคือ PA66GF25 และกว้าง 14 มม. ถึง 34 มม. จากนั้นเฟรมที่เสร็จแล้วจะอยู่ที่ประมาณ 1.8 ถึง 2.8 วัตต์/ตรม.K ขึ้นอยู่กับจำนวนห้อง ความกว้างของแถบ และกระจกที่บรรทุก
รายละเอียดสองประการดึงดูดผู้ซื้อออกไป แถบจะต้องล็อคด้วยกลไกและย้ำด้วยแรงที่ควบคุม และ EN 14024 เป็นการทดสอบที่พิสูจน์การยึดเกาะ การย้ำหางปลามากเกินไปจะทำให้โพลีเอไมด์เสียรูปและสร้างเส้นทางที่เย็น ในขณะที่การย้ำหัวใต้จะปรากฏเป็นแนวการควบแน่นในฤดูหนาว การปฏิบัติตามข้อกำหนดจะถูกตัดสินจากทั้งหน้าต่าง ดังนั้นขอค่า U ที่คำนวณหรือทดสอบแล้วสำหรับทั้งระบบ
โครงการชายฝั่ง รังสี UV สูง และลายไม้
สเปรย์เกลือแยกชั้นการเคลือบได้คมชัดกว่าสีหรือความเงา ผง AAMA 2604 ได้รับการทดสอบประมาณ 1,500 ชั่วโมง; ระบบ AAMA 2605 รวมถึง PVDF ใช้งานได้ประมาณ 4,000 ชั่วโมง ในโครงการริมทะเลนั้นช่องว่างคือความแตกต่างระหว่างการเรียกร้องการรับประกันในปีที่หกกับการไม่มีการเรียกร้องเลย
โครงการในประเทศมีอิสระในการปรากฏตัวมากขึ้น พื้นผิวลายไม้ทำให้ดูเหมือนไม้โดยปราศจากการขัด การย้อมสี และการเน่าเปื่อยเหมือนไม้จริง ซึ่งเป็นเหตุผลว่าทำไมจึงปรากฏบ่อยครั้งในการบูรณะและตกแต่งภายในที่ต้องเข้ากับไม้ต่อไม้ที่มีอยู่ กระบวนการนี้ถ่ายโอนลวดลายไปยังฐานแป้งที่บ่มแล้ว ดังนั้นความต้านทานต่อการสึกหรอจึงขึ้นอยู่กับชั้นฐานพอๆ กับเกรน รายละเอียดเพิ่มเติมเกี่ยวกับวิธีการระงับเหล่านี้อยู่ในบทความนี้ การอัดขึ้นรูปอลูมิเนียมเคลือบไม้ .
 โปรไฟล์การอัดขึ้นรูปอลูมิเนียมเคลือบผงแบบกำหนดเองโดย Yindu สำรวจการอัดขึ้นรูปอลูมิเนียมเคลือบด้วยผง RAL, PANTONE หรือแบบกำหนดเองพร้อมพื้นผิวเรียบ ผิวทราย หรือโลหะสำหรับหน้าต่าง เฟอร์นิเจอร์ ไฟส่องสว่าง และชิ้นส่วนอุตสาหกรรม ดูผลิตภัณฑ์ →
ขั้นตอนการผลิตที่ขับเคลื่อนต้นทุน
จากเหล็กแท่งไปจนถึงโครงที่อัดแน่น โปรไฟล์จะต้องผ่านการอัดขึ้นรูป การยืด การตัด การบ่มตามธรรมชาติ การตกแต่งขั้นสุดท้าย และการตัดเฉือนบ่อยครั้ง ทุกขั้นตอนมีค่าใช้จ่ายเพิ่ม และทุกขั้นตอนสามารถเพิ่มการทำงานซ้ำได้หากขั้นตอนก่อนหน้าหลุดลอยไป
การตัดเฉือนคือจุดที่โปรไฟล์หน้าต่างหยุดความเรียบง่าย ช่องระบายน้ำ ช่องบานพับ บอสสกรู ร่องรางน้ำฝน และการตัดดอกเอ็นมิลล์สำหรับคลีตเข้ามุม ต่างก็มีความทนทานต่างกันไป ช่องเสียบที่ห่างจากศูนย์กลาง 0.3 มม. นั้นไม่เป็นอันตรายเพียงอย่างเดียว และจะเกิดปัญหาเมื่อวางซ้อนกับตำแหน่งสว่านบนจิ๊กประกอบ ซัพพลายเออร์ที่ทำเครื่องจักรในโรงงานเดียวกันขณะที่พวกเขาอัดรีดสามารถแก้ไขการวาดได้ตั้งแต่เนิ่นๆ ผู้ที่รับเหมาช่วงมักจะไม่สามารถ
บรรจุภัณฑ์ล้มเหลวราคาแพง โปรไฟล์ที่เคลือบด้วยสีฝุ่นต้องการฟิล์มที่ลอกออกได้สะอาดหลังจากเก็บรักษานานหลายเดือน โปรไฟล์อะโนไดซ์ต้องมีการพันกันรอยขีดข่วนระหว่างการขนส่ง และมัดรวมขนาด 6 ม. ต้องการการรองรับที่เหมาะสม เพื่อไม่ให้โค้งงอภายในภาชนะ
สิ่งที่ต้องล็อคก่อนสั่งซื้อ
- ความเป็นเจ้าของของ Die และไม่ว่า Die จะยังคงเป็นเอกสิทธิ์ของโปรไฟล์ของคุณหรือไม่
- ปริมาณการสั่งซื้อขั้นต่ำต่อโปรไฟล์และต่อชุดสี เนื่องจากการอโนไดซ์และการเคลือบจะถูกเรียกเก็บเงินตามโหลดของชั้นวาง
- ชิปสีที่มีลายเซ็นจะถูกเก็บไว้สำหรับการเคลือบแต่ละชิ้นและแต่ละชุด
- แผนการสุ่มตัวอย่าง: บทความแรกบวกกับการตรวจสอบมิติที่ความถี่ที่ระบุ
- เอกสารการทดสอบเกี่ยวกับองค์ประกอบของโลหะผสม ความแข็ง ความหนาของชั้นเคลือบ และสเปรย์เกลือ
- ข้อกำหนดบรรจุภัณฑ์และการป้องกันการจัดเก็บ
- ระยะเวลารอคอยสินค้าจะแบ่งออกเป็นระหว่างการผลิตแม่พิมพ์ ซึ่งโดยทั่วไปคือ 2-4 สัปดาห์ และการผลิตและการตกแต่ง โดยทั่วไปคือ 3-5 สัปดาห์
การรวบรวมข้อกำหนดเข้าด้วยกัน
ราคาที่ดูเหมือนถูกกว่า 22 เปอร์เซ็นต์มักจะแตกต่างกันไปตามหนึ่งในสี่จุด: ผนังที่เบากว่าที่พอร์ตสกรู, การเคลือบที่บางกว่า, เกรดโลหะผสมที่ต่ำกว่า หรือความทนทานต่อการบิดที่หลวมกว่า ไม่มีสิ่งใดปรากฏในรูปถ่ายตัวอย่าง
เขียนข้อกำหนดไว้รอบๆ หน้าต่าง แทนที่จะเป็นโปรไฟล์: โลหะผสมและกระจกนิรภัย ความหนาของผนังในแต่ละโซนการใช้งาน ระดับมาตรฐานและระดับความทนทาน ระบบการตกแต่งสำเร็จด้วยระดับการทดสอบและความหนาของงานประกอบ และข้อกำหนดด้านการผลิตและการบรรจุ จากนั้นถือตัวอย่างชิ้นแรกไว้ในมือของคุณก่อนที่แม่พิมพ์จะเข้าสู่การผลิต การสนทนานั้นใช้เวลาช่วงบ่าย ตัวแรกที่เริ่มเมื่อถึง 6,000 เมตร แล้วไมตรีปิดจะใช้เวลานานกว่ามาก
โพสต์ก่อนหน้า
การอัดขึ้นรูปอลูมิเนียมอโนไดซ์: ประเภท เกรดความหนา และตัวเลือกโลหะผสม
โพสต์ถัดไป
คู่มือวัสดุกรอบหน้าต่างอลูมิเนียม: โลหะผสม ความหนาของผนัง พื้นผิว และการแตกตัวจากความร้อน
ที่อยู่
เลขที่ 18, สวนอุตสาหกรรม, หมู่บ้าน Yanghua, เมือง Nanxun, เขต Nanxun, เมืองหูโจว, จังหวัดเจ้อเจียง, จีน
เมนูด่วน
สมัครสมาชิกข่าวสารหลัง
ลิขสิทธิ์ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 ผู้ผลิตอลูมิเนียมอัดขึ้นรูปแบบกำหนดเอง

