

โปรไฟล์การอัดขึ้นรูปอะลูมิเนียม: กระบวนการ โลหะผสม และคู่มือการออกแบบ
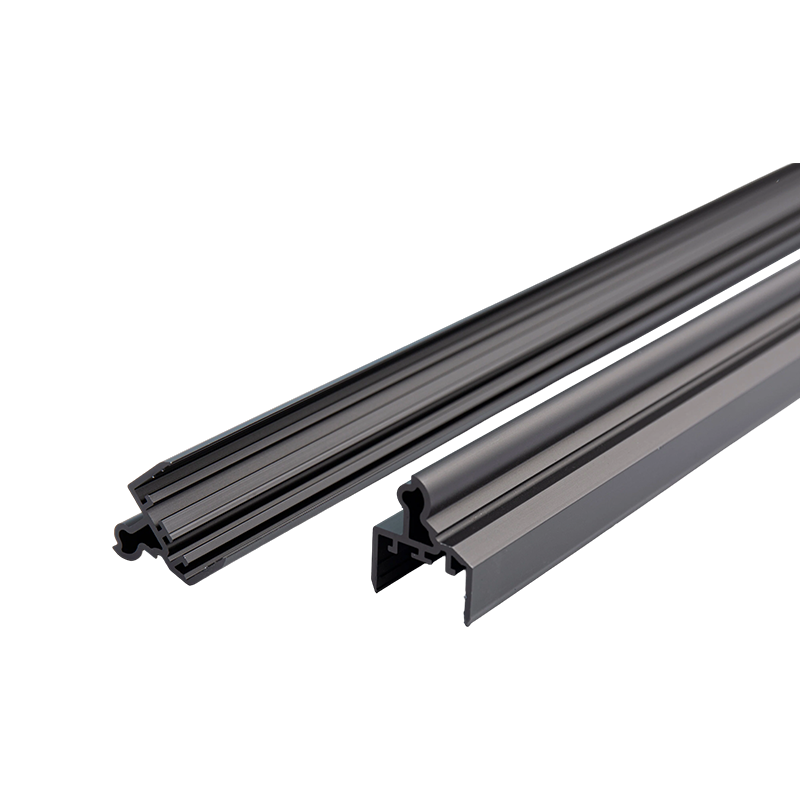
โปรไฟล์การอัดขึ้นรูปอลูมิเนียม เป็นส่วนประกอบที่มีรูปร่างใกล้เคียงตาข่ายซึ่งเกิดจากการบังคับแท่งอะลูมิเนียมที่ได้รับความร้อนผ่านแม่พิมพ์เหล็กกล้าแบบกำหนดเอง ซึ่งรวมเอาอิสระในการออกแบบหน้าตัดที่เกือบจะไม่จำกัด อัตราส่วนความแข็งแรงต่อน้ำหนักประมาณหนึ่งในสามของเหล็กกล้า และต้นทุนเครื่องมือโดยทั่วไปจะต่ำกว่า 3,000 ดอลลาร์ การผสมผสานนี้ทำให้การอัดขึ้นรูปเป็นเส้นทางที่ประหยัดที่สุดสำหรับชิ้นส่วนโลหะเชิงเส้นปริมาณมาก โดยมีการผลิตทั่วโลกเกิน 27 ล้านตันต่อปี
ตั้งแต่กรอบหน้าต่างและแผงระบายความร้อนไปจนถึงถาดแบตเตอรี่ EV โปรไฟล์ที่อัดขึ้นรูปสัมผัสได้เกือบทุกอุตสาหกรรม คู่มือนี้จะแจกแจงปัจจัยห้าประการที่กำหนดต้นทุนและคุณภาพของโปรไฟล์ ได้แก่ กระบวนการผลิต การเลือกโลหะผสม กฎการออกแบบ มาตรฐานความคลาดเคลื่อน และการตกแต่งพื้นผิว
กระบวนการอัดขึ้นรูปอลูมิเนียมทำงานอย่างไร
โปรไฟล์อลูมิเนียมมากกว่า 90% ผลิตโดยการอัดขึ้นรูปโดยตรง โดยที่ตัวดันจะดันแท่งเหล็กไปในทิศทางเดียวกับที่โลหะไหลผ่านแม่พิมพ์ สายการผลิตที่สมบูรณ์จะดำเนินไปตามลำดับนี้:
- การทำความร้อนของเหล็กแท่ง - แท่งเหล็กซีรีส์ 6063 ถูกตัดและให้ความร้อนถึง 420–480°ซ นุ่มนวลพอที่จะไหลแต่ไม่เคยหลอมละลาย
- การเตรียมแม่พิมพ์ — แม่พิมพ์เหล็กกล้าเครื่องมือ H13 ได้รับการอุ่นไว้ที่อุณหภูมิประมาณ 450–500°C เพื่อป้องกันการเปลี่ยนแปลงจากความร้อนและรับประกันการไหลของโลหะที่สม่ำเสมอ
- การอัดขึ้นรูป - ใช้ตัวกระทุ้งไฮดรอลิก กำลัง 1,500–15,000 ตัน โดยดันโลหะผ่านช่องแม่พิมพ์ที่ความเร็ว 3–180 ม./นาที ขึ้นอยู่กับอัลลอยด์และรูปทรง
- การดับ — ควบคุมการระบายความร้อนด้วยอากาศหรือน้ำที่ทางออกล็อคในโครงสร้างโลหะวิทยา 6061 ต้องใช้การชุบน้ำเพื่อให้ได้คุณสมบัติ T6
- การยืดกล้ามเนื้อ — โปรไฟล์ถูกยืดออก 1–3% เพื่อยืดผมให้ตรงและบรรเทาความเครียดภายใน
- การตัดและการบ่ม — โปรไฟล์ถูกตัดตามความยาวและบ่มแบบเทียม: อบอุณหภูมิ T5 ที่อุณหภูมิประมาณ 180°C เป็นเวลา 4-6 ชั่วโมง ในขณะที่ T6 เติมสารละลายที่อุณหภูมิใกล้ 530°C ก่อนที่จะบ่ม
การเลือกโลหะผสมที่เหมาะสม: 6063 กับ 6061 กับ 6005A
6063 คิดเป็นประมาณ 80% ของโปรไฟล์ทางสถาปัตยกรรม เนื่องจากคุณภาพพื้นผิวที่ดีเยี่ยมและความสามารถในการอัดขึ้นรูป ในขณะที่ 6061 เป็นค่าเริ่มต้นสำหรับชิ้นส่วนโครงสร้างที่ต้องการความแข็งแรงสูงกว่า โลหะผสมอัดขึ้นรูปที่พบมากที่สุดเปรียบเทียบได้ดังนี้:
| อัลลอยด์และเทมเปอร์ | ความต้านแรงดึง (MPa) | ความแข็งแรงของผลผลิต (MPa) | การยืดตัว (%) | การใช้งานทั่วไป |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | กรอบหน้าต่าง แผ่นปิด แผงระบายความร้อน LED |
| 6063-T6 | 205 | 170 | 10 | โปรไฟล์ตกแต่ง ท่อเฟอร์นิเจอร์ |
| 6061-T6 | 310 | 276 | 8 | โครงโครงสร้างยานยนต์ทางทะเล |
| 6005A-T6 | 260 | 215 | 9 | ตัวถังรถบรรทุก บันได ยานพาหนะราง |
| 6082-T6 | 310 | 260 | 8 | สะพาน เครน งานโครงสร้างยุโรป |
ปัจจัยเพิ่มเติมอีกสองประการมักตัดสินใจเลือก: การนำความร้อนและเพดานความแข็งแรง 6063 นำความร้อนที่ประมาณ 200 W/m·K เทียบกับประมาณ 167 W/m·K สำหรับ 6061 ซึ่งเป็นเหตุผลว่าทำไมแผงระบายความร้อน LED และ CPU จึงเป็น 6063 เกือบตลอดเวลา เมื่อโหลดเกินกว่าที่ 6061 สามารถรองรับได้ จะมี 7075 (แรงดึง 572 MPa) อยู่แต่แทบจะไม่มีการอัดขึ้นรูป — เป็นการยากที่จะขึ้นรูปและมีราคาสูงกว่า 2–3 เท่า ดังนั้น นักออกแบบส่วนใหญ่จึงทำให้ส่วนนี้หนาขึ้นแทนที่จะเปลี่ยนโลหะผสม

กฎการออกแบบที่ควบคุมต้นทุนและคุณภาพ
แม่พิมพ์อัดรีดมีพฤติกรรมเหมือนเครื่องมือยืดหยุ่น: ลักษณะทางเรขาคณิตทุกประการของโปรไฟล์ของคุณจะเปลี่ยนวิธีการไหลของโลหะและระยะเวลาที่แม่พิมพ์จะคงอยู่ได้ กฎสี่ข้อทำให้เกิดความแตกต่างด้านต้นทุนส่วนใหญ่ระหว่างโปรไฟล์ราคาถูกและราคาแพง
ความหนาของผนัง
ผนังขั้นต่ำที่ใช้งานได้จริงคือ ประมาณ 1.0 มม. สำหรับ 6063 และประมาณ 1.5 มม. สำหรับ 6061 แต่ผนังที่ต่ำกว่า 1.2 มม. จะเพิ่มอัตราของเสียและความเสี่ยงต่อการโก่งตัวของแม่พิมพ์ เนื่องจากโดยทั่วไปแล้ววัตถุดิบคิดเป็น 60–75% ของต้นทุนชิ้นส่วน การขจัดระยะห่าง 0.5 มม. ออกจากผนังที่ไม่สำคัญจึงมักเป็นขั้นตอนเดียวในการลดต้นทุนที่มีประสิทธิภาพมากที่สุด
วงกลมที่ล้อมรอบและขนาดการกด
ทุกโปรไฟล์จะต้องพอดีกับวงกลมที่ล้อมรอบของแม่พิมพ์ และเส้นผ่านศูนย์กลางของวงกลมจะกำหนดว่าแท่นพิมพ์ใด — และระดับราคาใด — คำสั่งซื้อของคุณจะดำเนินการ:
| เส้นผ่านศูนย์กลางของบิลเล็ต | แรงกดทั่วไป | วงกลมวงเวียนสูงสุด |
|---|---|---|
| 6 นิ้ว (152 มม.) | 1,500–1,800 ตัน | ~125 มม |
| 7 นิ้ว (178 มม.) | 2,000–2,500 ตัน | ~165 มม |
| 9 นิ้ว (229 มม.) | 3,000–3,500 ตัน | ~230 มม |
| 12 นิ้ว (305 มม.) | 5,000 ตันขึ้นไป | ~320 มม |
การรักษาวงกลมให้ต่ำกว่า 165 มม. จะทำให้โปรไฟล์เป็นแบบกดขนาด 7 นิ้วทั่วไป และหลีกเลี่ยงค่าใช้จ่ายเพิ่มเติมจากการกดขนาดใหญ่
ความสมดุลทางเรขาคณิตและคุณสมบัติที่เป็นมิตรกับแม่พิมพ์
- รักษาหน้าตัดให้สมมาตรที่สุดเท่าที่จะเป็นไปได้ — โปรไฟล์ที่ไม่สมมาตรจะโค้งงอและบิดที่ทางออกของแม่พิมพ์ เพิ่มงานยืดผมและเศษเหล็ก
- จำกัดความลึกของช่องให้อยู่ที่ประมาณ 3 เท่าของความกว้างของช่อง "ลิ้น" ที่ลึกและบางกว่าจะเบนไปภายใต้ความกดดันและทำให้เกิดการเปลี่ยนแปลงของมิติ
- เพิ่มรัศมีมุมอย่างน้อย 0.5 มม. เพื่อลดความเข้มข้นของความเค้น ปรับปรุงการไหลของโลหะ และยืดอายุแม่พิมพ์
- ส่วนที่กลวงต้องใช้แม่พิมพ์ช่องหน้าต่างและทำให้เกิดตะเข็บเชื่อมเสมอ — วางตะเข็บให้ห่างจากพื้นผิวที่มีความเค้นสูงหรือมองเห็นได้
ความคลาดเคลื่อนมิติและมาตรฐาน
ระดับความคลาดเคลื่อนเป็นหนึ่งในรายการที่ระบุเกินจริงและจ่ายเงินเกินบ่อยที่สุดบนภาพวาด ความคลาดเคลื่อนมาตรฐานครอบคลุมงานโครงสร้างและสถาปัตยกรรมส่วนใหญ่ ควรสงวนคลาสความแม่นยำไว้สำหรับชิ้นส่วนผสมพันธุ์และส่วนประกอบทางกล
| มาตรฐาน | ภูมิภาค | ความคลาดเคลื่อนโดยทั่วไป (ขนาด ≤ 30 มม.) | การใช้งานทั่วไป |
|---|---|---|---|
| EN 12020-2 | ยุโรป | ±0.10 มม | การประกอบที่แม่นยำ ชิ้นส่วนเลื่อนและการผสมพันธุ์ |
| EN 755-9 | ยุโรป | ±0.20 มม | โปรไฟล์โครงสร้างและสถาปัตยกรรมทั่วไป |
| ASTM B221 | ทวีปอเมริกาเหนือ | ±0.15–0.25 มม | งานโครงสร้าง สถาปัตยกรรม และงานเดินเรือ |
| กิกะไบต์/ที 5237 | จีน | ±0.15 มม. (เกรดสูง) | ส่งออกโปรไฟล์สถาปัตยกรรม |
เกินขนาดหน้าตัด ให้ระบุ ความตรง (โดยทั่วไป 1–2 มม. ต่อเมตร) บิด และความเรียบสำหรับโปรไฟล์ที่ยาวหรือกว้าง เนื่องจากความคลาดเคลื่อนของรูปทรงเหล่านี้ได้รับการควบคุมแยกกันภายใน EN 755-9 และ EN 12020-2

พื้นผิวสำเร็จรูปและข้อดีข้อเสีย
การขัดสีนั้นไม่มีค่าใช้จ่ายและเพียงพอสำหรับชิ้นส่วนโครงสร้างที่ซ่อนอยู่ แต่โปรไฟล์ส่วนใหญ่ได้รับการเคลือบตามการใช้งานหรือเพื่อการตกแต่ง ตัวเลือกส่วนใหญ่ส่งผลต่อความต้านทานการกัดกร่อน ตัวเลือกสี และราคา:
- อโนไดซ์ — เพิ่มชั้นออกไซด์ 5–25 μm โดยมีความแข็งพื้นผิว 300–500 HV เป็นมาตรฐานสำหรับแผงระบายความร้อน อุปกรณ์ตกแต่ง และชิ้นส่วนทางทะเล และยังคงรักษารูปลักษณ์แบบเมทัลลิก
- เคลือบผง — ใช้ฟิล์มโพลีเมอร์ 60–120 μm ในสี RAL 200 สี ค่าเริ่มต้นทางสถาปัตยกรรมด้วยระบบ Qualicoat Class 2 ที่ได้รับการจัดอันดับเป็นเวลา 10 ปีนอกอาคาร
- เคลือบด้วยไฟฟ้า (e-coat) — วางฟิล์มใสขนาด 15–35 μm ด้วยความสม่ำเสมอที่ดีเยี่ยม มักจะรวมกับอโนไดซ์
- การเคลือบพีวีดีเอฟ — ระบบฟลูออโรโพลีเมอร์ 25–40 μm พร้อมสภาพอากาศ 20 ปี ระบุไว้สำหรับผนังม่านและด้านหน้าชายฝั่ง
- การระเหิดลายไม้ — ถ่ายโอนลวดลายไม้ไปเป็นฐานเคลือบสีฝุ่นสำหรับตกแต่งภายใน
โดยทั่วไปแล้วการเคลือบอโนไดซ์และสีฝุ่นจะเติมเข้าไป ต้นทุนชิ้นส่วน 10–25% ขึ้นอยู่กับความหนาและสีของฟิล์ม โดยมีการเคลือบแบบจุ่มสว่างและการเคลือบอะโนไดซ์แบบเมทัลลิกที่ด้านบนของช่วงนั้น
แอปพลิเคชันและตัวขับเคลื่อนต้นทุนทั้งสี่
ความต้องการโปรไฟล์อัดรีดกระจุกตัวอยู่ในตลาดหลัก 5 แห่ง:
- อาคารและการก่อสร้าง — ประมาณ 30% ของปริมาณทั่วโลก: กรอบหน้าต่างและประตู ผนังม่าน ราวบันได
- การขนส่ง — ประมาณ 25%: ถาดแบตเตอรี่ EV คานกันชน และตัวรถราง ส่วนใหญ่อยู่ใน 6061 และ 6005A
- การจัดการทางอิเล็กทรอนิกส์และความร้อน — โคมไฟ LED และแผงระบายความร้อน CPU ใช้ประโยชน์จากการนำไฟฟ้า 200 W/m·K ของ 6063
- พลังงานแสงอาทิตย์ — เฟรม 6063-T5 และรางยึดสำหรับโมดูล PV ส่วนใหญ่
- ระบบอัตโนมัติทางอุตสาหกรรม — ระบบเฟรมสล็อตตัว T (ซีรีส์ 4040, 4080, 8080) สำหรับการ์ดป้องกันเครื่องจักร สายพานลำเลียง และสถานีงาน
อะไรเป็นตัวกำหนดราคาของโปรไฟล์
- วัตถุดิบ — โดยทั่วไปราคาอะลูมิเนียม LME บวกกับเบี้ยประกันภัยระดับภูมิภาคจะเป็นตัวแทน 60–75% ของต้นทุนชิ้นส่วนทั้งหมด ดังนั้นการกำหนดราคาโปรไฟล์จะติดตามตลาดโลหะอย่างใกล้ชิด
- ความซับซ้อนของการแปลง — ผนังบาง ส่วนกลวง และพิกัดความเผื่อที่แคบ ส่งผลให้ต้นทุนการอัดขึ้นรูปและการเสื่อมสภาพ โดยทั่วไปอยู่ที่ 0.5–1.5 เหรียญสหรัฐฯ ต่อกิโลกรัม
- เครื่องมือ — แม่พิมพ์เหล็ก H13 มีราคา 800–3,000 เหรียญสหรัฐต่อครั้ง และโดยปกติจะใช้ได้นานกว่า 100 ตัน ดังนั้นต้นทุนแม่พิมพ์ต่อชิ้นส่วนจึงน้อยมากตามปริมาณ
- เสร็จสิ้นและปริมาณการสั่งซื้อ — การรักษาพื้นผิวจะเพิ่มขึ้น 10–25% และโรงงานส่วนใหญ่กำหนดคำสั่งซื้อขั้นต่ำที่ 300–500 กิโลกรัมต่อโปรไฟล์
สำหรับโครงการส่วนใหญ่ ข้อกำหนดเริ่มต้นคือ 6063-T5 พร้อมมาตรฐานความคลาดเคลื่อน EN 755-9 หรือ ASTM B221 และการเคลือบผิวแบบอะโนไดซ์หรือเคลือบผง ; เปลี่ยนไปใช้ 6061-T6 เฉพาะเมื่อต้องการโหลดเชิงโครงสร้างเท่านั้น และจ่ายสำหรับค่าความคลาดเคลื่อนที่แม่นยำเฉพาะบนพื้นผิวที่จับคู่กับส่วนประกอบอื่นๆ อย่างแท้จริง รับความหนาของผนัง วงกลมที่ล้อมรอบ และความสมมาตรได้ทันทีบนแบบร่าง และการอัดขึ้นรูปจะให้ต้นทุนต่อเมตรต่ำที่สุดในบรรดากระบวนการขึ้นรูปโลหะ
โพสต์ก่อนหน้า
การอัดขึ้นรูปอลูมิเนียม CNC: คู่มือกระบวนการ ต้นทุน และการตัดเฉือน
โพสต์ถัดไป
ไม่มีบทความถัดไป
ที่อยู่
เลขที่ 18, สวนอุตสาหกรรม, หมู่บ้าน Yanghua, เมือง Nanxun, เขต Nanxun, เมืองหูโจว, จังหวัดเจ้อเจียง, จีน
เมนูด่วน
สมัครสมาชิกข่าวสารหลัง
ลิขสิทธิ์ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 ผู้ผลิตอลูมิเนียมอัดขึ้นรูปแบบกำหนดเอง

