

เครื่องจักรกลซีเอ็นซีสำหรับการอัดขึ้นรูปอลูมิเนียม: คู่มือความแม่นยำและกระบวนการ
ข้อได้เปรียบหลักของการอัดขึ้นรูปอลูมิเนียมเครื่องจักรกลซีเอ็นซี
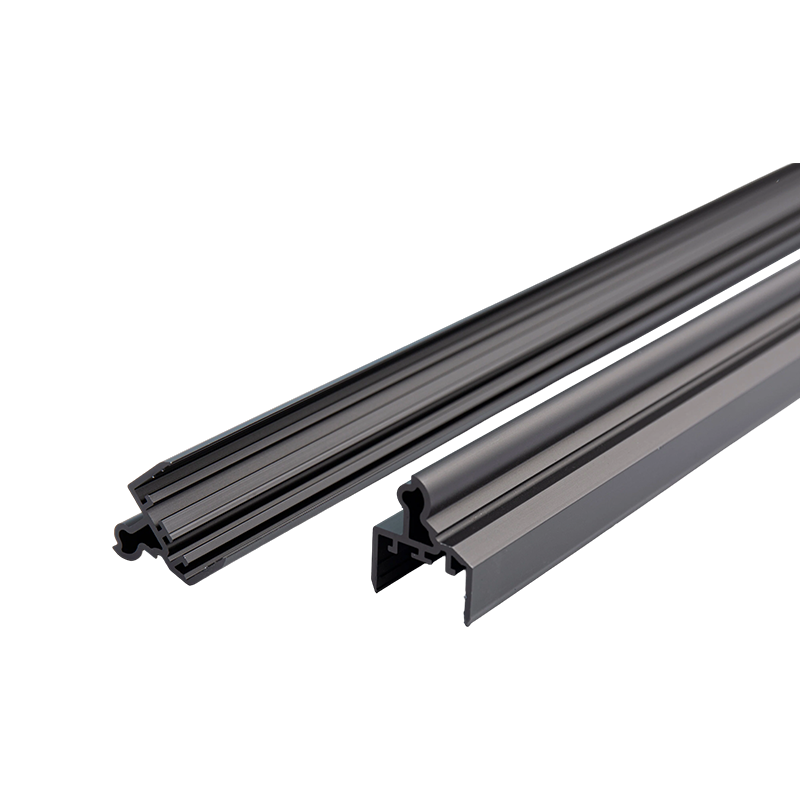
การตัดเฉือน CNC เป็นกระบวนการรองขั้นสุดท้ายในการเปลี่ยนการอัดขึ้นรูปอะลูมิเนียมมาตรฐานให้เป็นส่วนประกอบที่มีความแม่นยำสูง ความคลาดเคลื่อนของมิติแน่นถึง ±0.005 นิ้ว (±0.127มม.) การอัดขึ้นรูปเพียงอย่างเดียวไม่สามารถทำได้ แม้ว่าการอัดขึ้นรูปจะให้รูปร่างที่ใกล้เคียงตาข่ายที่มีประสิทธิภาพ แต่การทำงานของ CNC เช่น การกัด การเจาะ และการต๊าป ถือเป็นสิ่งสำคัญในการเพิ่มคุณสมบัติที่ซับซ้อน รับรองการประกอบชิ้นส่วน และตรงตามข้อกำหนดทางวิศวกรรมที่สำคัญ
การรวมกันนี้ใช้ประโยชน์จากความสิ้นเปลืองวัสดุที่ต่ำจากการอัดขึ้นรูปพร้อมกับอิสระทางเรขาคณิตของการผลิตแบบหักลบ สำหรับปริมาณการผลิตที่สูงเกินกำหนด 1,000 ยูนิต โดยทั่วไปวิธีการแบบไฮบริดนี้จะช่วยลดต้นทุนชิ้นส่วนทั้งหมดลงได้ 30% ถึง 50% เมื่อเปรียบเทียบกับการตัดเฉือนเหล็กแท่งแข็ง โดยมีสาเหตุหลักมาจากรอบเวลาการทำงานที่ลดลงและค่าใช้จ่ายวัตถุดิบที่ลดลง
อลูมิเนียมอัลลอยด์ที่เหมาะสมที่สุดสำหรับการตัดเฉือนแบบอัดขึ้นรูป
การเลือกโลหะผสมที่ถูกต้องถือเป็นสิ่งสำคัญ เนื่องจากความสามารถในการขึ้นรูปจะแตกต่างกันอย่างมากตามเกรดการอัดขึ้นรูป การเลือกที่ไม่ถูกต้องอาจทำให้ได้ผิวสำเร็จที่ไม่ดี เครื่องมือสึกหรอมากเกินไป หรือมีเศษเสี้ยนที่ต้องใช้การลบคมรองซึ่งมีค่าใช้จ่ายสูง
| แม็ก | คะแนนความสามารถในการแปรรูป | ลักษณะเบื้องต้น | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|---|
| 6061-T6 | ดี | ใช้งานได้หลากหลาย เชื่อมได้ ทนต่อการกัดกร่อน | โครงโครงเหล็กฉากยึดทั่วไป |
| 6063-T5/T6 | ยุติธรรมถึงดี | พื้นผิวที่เหนือกว่านุ่มนวลกว่า | การตัดแต่งสถาปัตยกรรม, แผ่นระบายความร้อน |
| 2011-T3 | ยอดเยี่ยม | การตัดเฉือนฟรีทำให้เกิดเศษขนาดเล็ก | ชิ้นส่วนเครื่องจักรสกรูความเร็วสูง |
| 7075-T6 | ดี | เกรดการบินและอวกาศที่มีความแข็งแรงสูงเป็นพิเศษ | ส่วนประกอบโครงสร้างที่รับน้ำหนักมาก |
เหตุใด 6061-T6 จึงยังคงเป็นมาตรฐานอุตสาหกรรม
แม้จะมีทางเลือกพิเศษ 6061-T6 คิดเป็นสัดส่วนมากกว่า 70% ของโครงการอัดขึ้นรูปด้วยเครื่องจักร เนื่องจากมีคุณสมบัติที่สมดุล มีความแข็งแกร่งเพียงพอสำหรับการใช้งานในอุตสาหกรรมส่วนใหญ่ ในขณะที่ยังคงรักษารูปร่างของเศษที่คาดเดาได้และตอบสนองต่อการชุบอโนไดซ์ได้อย่างดีเยี่ยม สำหรับร้านค้าที่ให้ความสำคัญกับความเร็วการตัดเฉือนเพียงอย่างเดียวมากกว่าความแข็งแกร่ง ปี 2011 อนุญาตให้มีอัตราการป้อนสูงถึง สูงขึ้น 20% กว่า 6061 แต่ขาดความสามารถในการเชื่อมและมีความต้านทานการกัดกร่อนต่ำกว่า
กลยุทธ์การยึดติดที่สำคัญสำหรับโปรไฟล์ผนังบาง
การอัดขึ้นรูปอะลูมิเนียมมีแนวโน้มที่จะเกิดการโก่งตัวและการสั่นสะเทือนระหว่างการตัดเฉือน CNC เนื่องจากมีผนังบางและโปรไฟล์เปิด การยึดจับที่ไม่เหมาะสมเป็นสาเหตุหลักของความไม่ถูกต้องของมิติและรอยสะท้าน การตัดเฉือนที่ประสบความสำเร็จต้องใช้การออกแบบฟิกซ์เจอร์โดยเฉพาะมากกว่าปากกาจับทั่วไป
- การแข่งขันที่ซ้อนกัน: ปากจับแบบอ่อนหรือแผ่นย่อยที่ปรับแต่งด้วยเครื่องจักรแบบกำหนดเองซึ่งตรงกับโปรไฟล์ภายนอกของการอัดขึ้นรูป จะช่วยป้องกันการกระแทกและกระจายแรงจับยึดให้เท่ากันตลอดความยาวทั้งหมด
- แมนเดรลภายใน: สำหรับโปรไฟล์กลวง การใส่แมนเดรลเสริมหรือแคลมป์ภายในที่ขยายจะช่วยป้องกันผนังพังเมื่อใช้แรงตัดด้านข้าง
- หัวจับสุญญากาศ: เหมาะอย่างยิ่งสำหรับการอัดขึ้นรูปหน้าเรียบซึ่งแคลมป์เชิงกลอาจกีดขวางทางเดินของเครื่องมือ มีประสิทธิภาพในการยึดพื้นที่ผิวขนาดใหญ่โดยไม่บิดเบือน
- สิ้นสุดการสนับสนุน: รองรับปลายทั้งสองของการอัดขึ้นรูปยาวเสมอเพื่อกำจัดการสั่นสะเทือนฮาร์มอนิก ช่วงที่ไม่ได้รับการสนับสนุนเกิน 12 นิ้ว เพิ่มความเสี่ยงจากการพูดพล่อยอย่างมาก
แนวทางการออกแบบเพื่อลดต้นทุนการตัดเฉือน
ประสิทธิภาพต้นทุนใน เครื่องจักรกลซีเอ็นซีสำหรับการอัดขึ้นรูปอลูมิเนียม ถูกกำหนดไว้ในขั้นตอนการออกแบบ การปรับเปลี่ยนโมเดล CAD เพียงเล็กน้อยสามารถลดรอบเวลาได้อย่างมาก และลดการตั้งค่าที่ไม่จำเป็น
กำหนดขนาดและความลึกของรูให้เป็นมาตรฐาน
เส้นผ่านศูนย์กลางรูแต่ละรูที่ไม่ซ้ำกันจำเป็นต้องเปลี่ยนเครื่องมือและการตรวจสอบการตั้งค่าแยกต่างหาก การจำกัดการออกแบบให้ ขนาดดอกสว่านมาตรฐาน 3-4 อัน ต่อชิ้นส่วนสามารถลดเวลาการตัดเฉือนลงได้ 15% นอกจากนี้ ให้หลีกเลี่ยงหลุมลึกที่มีอัตราส่วนกว้างยาวเกิน 10:1 ; สิ่งเหล่านี้ต้องใช้วงจรการเจาะแบบเจาะจงและการฝึกซ้อมปืนแบบพิเศษ ทำให้ต้นทุนเพิ่มขึ้นทวีคูณ
จัดตำแหน่งคุณสมบัติให้ตรงกับทิศทางการอัดขึ้นรูป
เมื่อใดก็ตามที่เป็นไปได้ ให้วางแนวการตัดเฉือนในลักษณะขนานหรือตั้งฉากกับแกนการอัดขึ้นรูป ช่วยให้สามารถติดตั้งชิ้นส่วนหลายชิ้นในอาร์เรย์เชิงเส้นเดี่ยวและตัดเฉือนในการรันโปรแกรมต่อเนื่องเพียงครั้งเดียว คุณสมบัติที่ทำมุมซึ่งต้องใช้แกนหมุนหรือแผ่นมุมแบบกำหนดเองเพิ่ม $50-$150 ต่อการตั้งค่า ในการติดตั้งและค่าใช้จ่ายในการตั้งโปรแกรม
ระบุความคลาดเคลื่อนที่สมจริง
ใช้ค่าความคลาดเคลื่อนที่เข้มงวดกับพื้นผิวการผสมพันธุ์เท่านั้น ความทนทานต่อการอัดขึ้นรูปมาตรฐานคือ ±0.010 นิ้ว ; การระบุ ±0.001 นิ้วในคุณสมบัติที่ไม่สำคัญจะบังคับให้ป้อนช้าลง มีการตรวจสอบเพิ่มเติม และอาจรวมถึง EDM หรือการเจียร สงวนค่าความคลาดเคลื่อนที่แม่นยำสำหรับที่นั่งตลับลูกปืน รูเข็ม และพื้นผิวซีลโดยเฉพาะ

ข้อควรพิจารณาในการตกแต่งพื้นผิวและหลังการประมวลผล
คุณภาพพื้นผิวขั้นสุดท้ายของการอัดขึ้นรูปอะลูมิเนียมขึ้นรูปจะขึ้นอยู่กับพารามิเตอร์การตัดและการตกแต่งขั้นสุดท้ายในภายหลัง การทำความเข้าใจความสัมพันธ์นี้จะช่วยป้องกันการทำงานซ้ำที่มีค่าใช้จ่ายสูงและรับประกันความสม่ำเสมอด้านสุนทรียะ
- พารามิเตอร์การตัด: ใช้ดอกกัดคาร์ไบด์ปลายแหลมที่มีมุมคายสูงและร่องฟันขัดเงาที่ออกแบบมาสำหรับอะลูมิเนียมโดยเฉพาะ วิ่งอยู่ที่ 12,000 รอบต่อนาที ด้วยการโหลดเศษที่เหมาะสม ทำให้เกิดผิวสำเร็จเหมือนกระจกเหมือนการตัดเฉือน (Ra 32 µin หรือดีกว่า)
- การเตรียมอโนไดซ์: หากจำเป็นต้องใช้อโนไดซ์ Type II หรือ Type III ให้หลีกเลี่ยงการระเบิดอย่างรุนแรงก่อนการตัดเฉือน พื้นผิวที่กลึงควรสะอาด การอโนไดซ์จะทำซ้ำเครื่องหมายของเครื่องมือ ดังนั้นจะได้ผลลัพธ์ที่ต้องการในระหว่างการตัด ไม่ใช่หลังจากการตัด
- การจัดการเสี้ยน: ระบุข้อกำหนดการรักษาขอบอย่างชัดเจน การลบคมแบบเกลือกกลิ้งใช้ได้กับรูปทรงเรียบง่ายแต่สามารถปัดเศษขอบวิกฤตได้ การขัดด้วยมือช่วยรักษามุมที่คมแต่เพิ่มค่าแรง การลบคมด้วยความร้อนเหมาะอย่างยิ่งสำหรับทางเดินภายในที่ซับซ้อนซึ่งเครื่องมือแบบแมนนวลไม่สามารถเข้าถึงได้
- เคลือบผง: ปิดบังรูและพื้นผิวที่กลึงอย่างแม่นยำทั้งหมดก่อนทำการเคลือบ ความหนาของสีฝุ่นมักจะเพิ่ม 0.002-0.004 นิ้ว ต่อด้าน ซึ่งจะต้องนำมาพิจารณาในขนาดการตัดเฉือนล่วงหน้าเพื่อรักษาความพอดีของการประกอบขั้นสุดท้าย
โพสต์ก่อนหน้า
คุณสามารถอัดขึ้นรูปอลูมิเนียมเคลือบผงได้หรือไม่? คู่มือกระบวนการและการเตรียมการ
โพสต์ถัดไป
โปรไฟล์การอัดขึ้นรูปอลูมิเนียมเคลือบ PVDF: ความทนทานและคุณประโยชน์
ที่อยู่
เลขที่ 18, สวนอุตสาหกรรม, หมู่บ้าน Yanghua, เมือง Nanxun, เขต Nanxun, เมืองหูโจว, จังหวัดเจ้อเจียง, จีน
เมนูด่วน
สมัครสมาชิกข่าวสารหลัง
ลิขสิทธิ์ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 ผู้ผลิตอลูมิเนียมอัดขึ้นรูปแบบกำหนดเอง

